
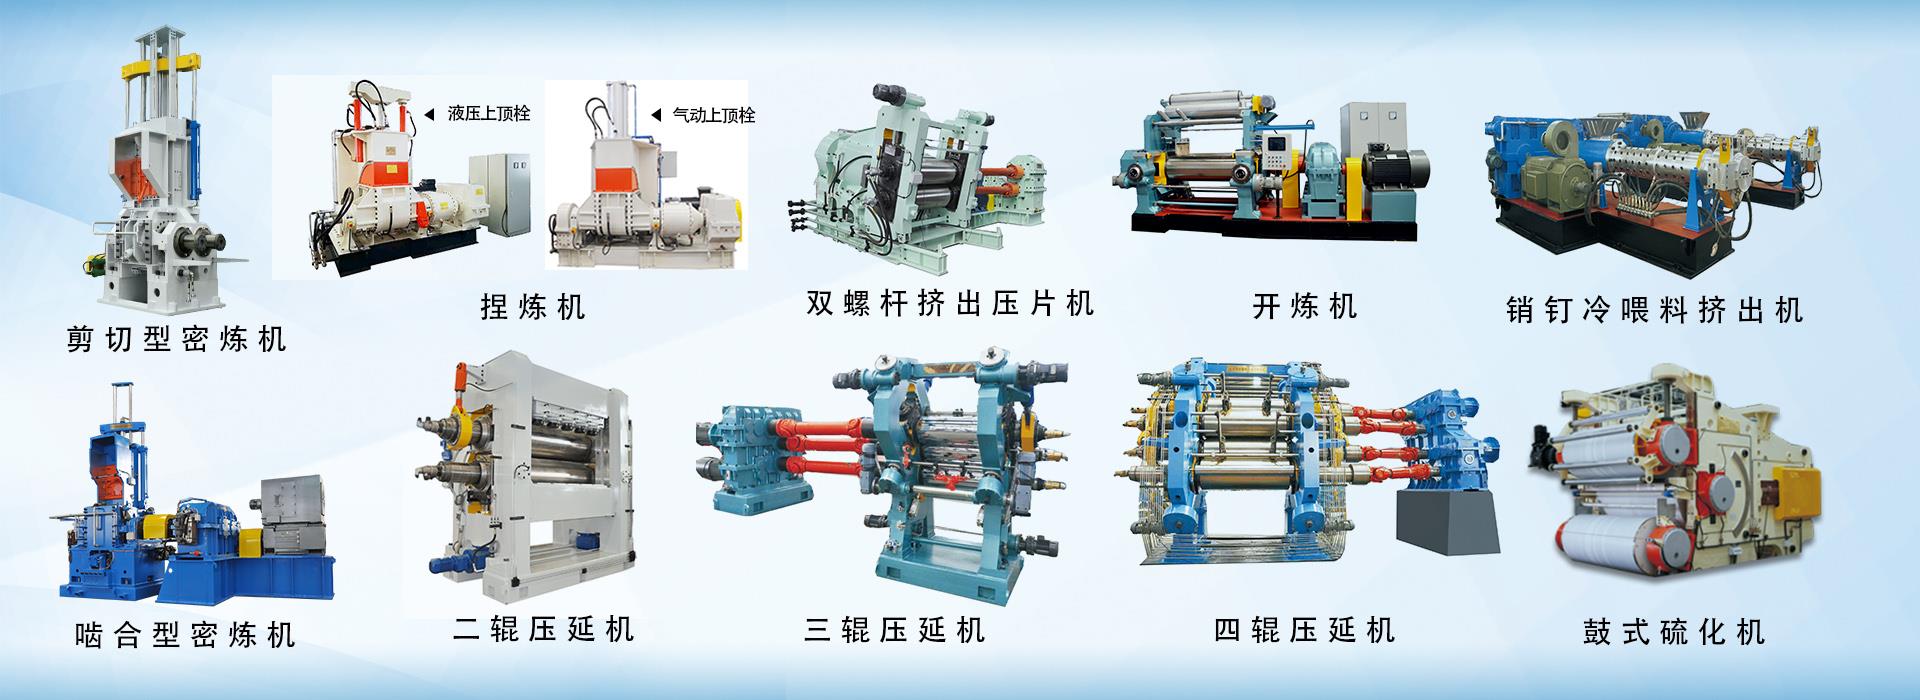

如何选择开炼机
1. 先定规格:辊筒直径与长径比
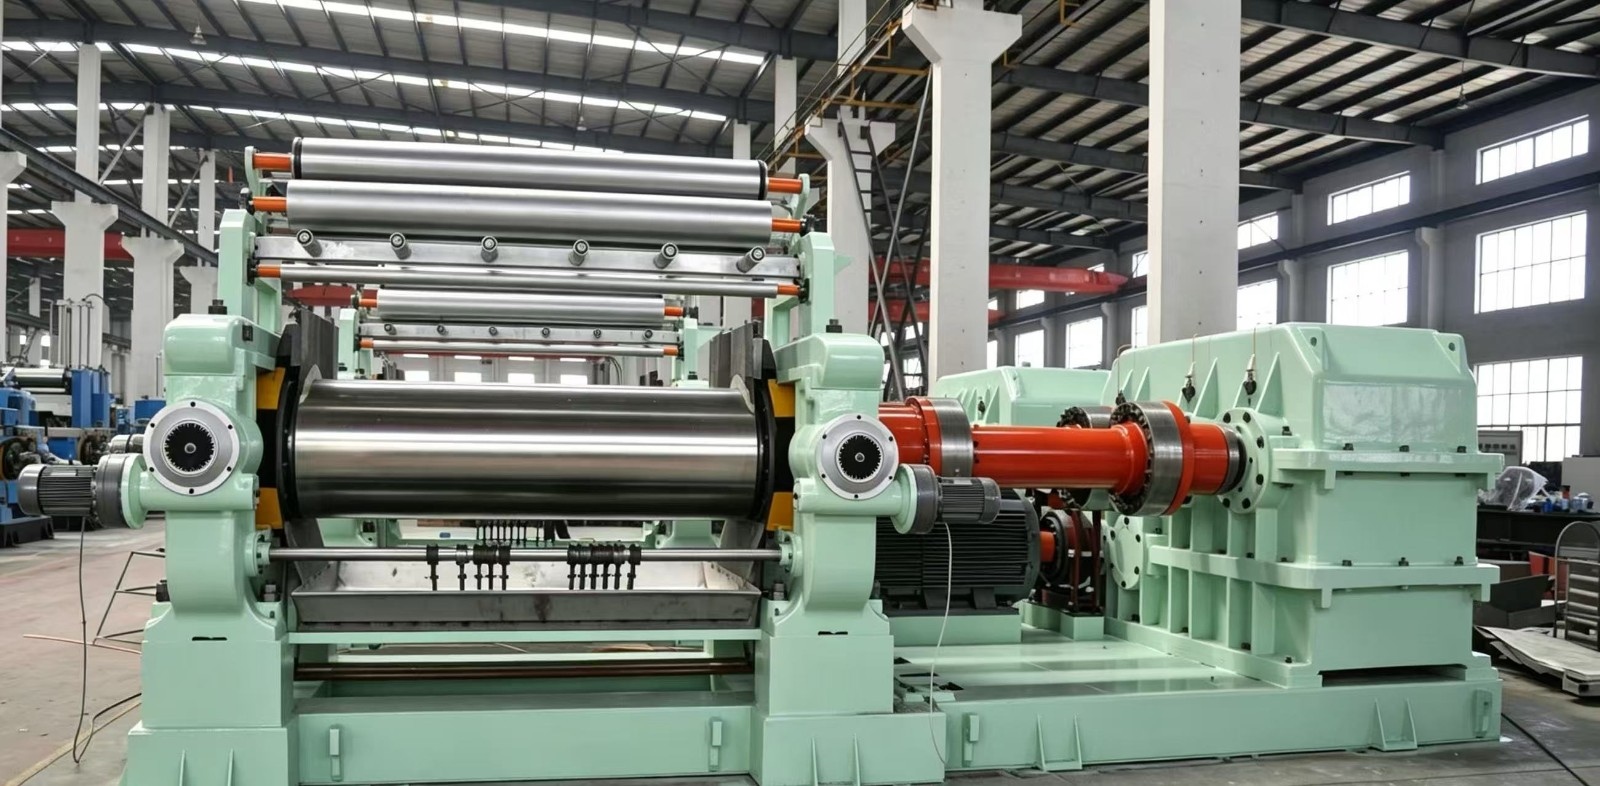
• 辊筒直径(如φ160、φ250、φ360、φ450、φ560mm)直接决定一次投料量和产能。实验室小试选φ160–250,中试/小批量选φ360–400,量产选φ450以上。
• 长径比常见1:1.2–1:1.4,比值大剪切路线长、混炼更均匀,但功耗和温升也更高。
2. 辊筒与温控是质量核心
• 材质:冷硬铸铁(通用)、合金铸铁/镀铬(耐磨耐腐蚀)、不锈钢(洁净要求)。
• 内部结构:中空通水/通油 vs 钻孔式。钻孔式换热面积大、温控更均匀,适合热敏物料和精密配方。
• 温控精度:普通水冷±5℃即可;硅胶、PVC、医药/食品级建议油温机,控±2℃以内。
• 辊筒表面:光面 vs 沟槽面(沟槽利于吃料,但清洗难)。
3. 传动与安全不能省
• 双电机独立驱动优于单电机+齿轮箱,速比可调范围大、维护方便。
• 必须确认:紧急刹车(辊筒停转时间≤规定值)、安全拉杆/拉绳、防护罩、反转功能。这是硬性安全项。
4. 辊距调节与挡胶板
• 手动/液压/电动调距。频繁换配方或要求薄通精度选液压或电动,带数显更稳。
• 挡胶板密封性影响漏料和清理难度,问清是否可快速拆装。
5. 按物料选型
• 橡胶:关注速比(常见1:1.15–1:1.4)、冷却能力、是否配翻胶装置。
• 塑料/PVC:温控精度和辊面光洁度优先,注意防粘。
• 硅胶/食品医药:不锈钢或镀铬辊面、无死角设计、易清洁。
6. 产能核算与现场条件
• 按“一次投料量×每小时炼胶批次”估算,别只看标称产量。
• 确认电源(电压/相数)、压缩空气、冷却水流量、地面承重和安装空间。
7. 验收与售后
• 试机看:空载噪音与温升、辊距一致性(两端间隙差)、刹车距离、漏料情况。
• 问清备件(轴承、密封、加热管)供货周期和上门服务响应时间。
上一条: 无